
開先溶接記号:突合せ溶接のCADブロック
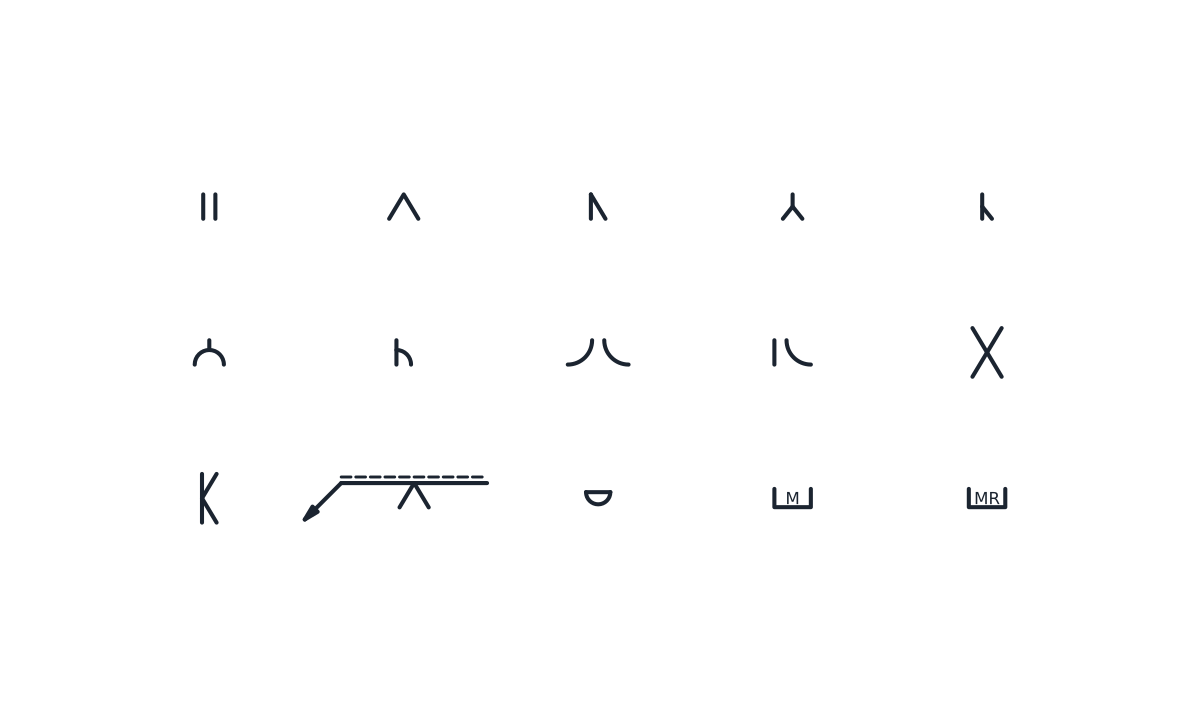
開先溶接と突合せ溶接の記号15個をCADブロックにしました。開先の向きと溶込みの解説付きです。
開先溶接記号ライブラリ
-
I形突合せ溶接
平行な2本の縦線。開先をとらず、切りっぱなしの端面どうしを突き合わせる溶接です。薄板で、端面を加工せずに溶かし込む場合によく使います。
IND_WELDING_SYMBOLS_SQUARE_BUTT
-
V形開先の突合せ溶接
頂点を基線に載せたV。両側の母材を斜めに削ってV形の開先にした突合せ溶接です。溶込み深さの指定がなければ、完全溶込みとして読みます。
IND_WELDING_SYMBOLS_SINGLE_V_BUTT
-
レ形開先の突合せ溶接
垂直線と斜め線が1本ずつ。突合せ継手やT継手で、片方の部材だけに開先をとる場合です。垂直線は必ず左側に置き、矢は開先をとる部材を指します。
IND_WELDING_SYMBOLS_SINGLE_BEVEL_BUTT
-
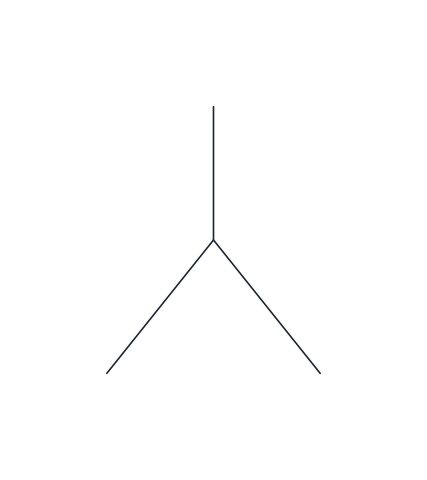
ルート面の広いV形開先の突合せ溶接
Y字形。V形開先の下側に、まっすぐなルート面を残した形です。厚板で、初層を支えるためにルート部を削らずに残すときに使います。
IND_WELDING_SYMBOLS_SINGLE_V_BROAD_ROOT
-
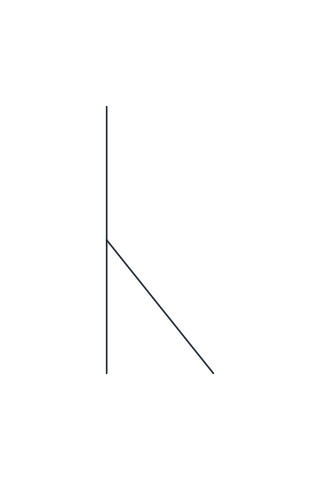
ルート面の広いレ形開先の突合せ溶接
垂直線と、途中から始まる短い斜め線。ルート面を残すレ形開先です。垂直線は左側に置きます。
IND_WELDING_SYMBOLS_SINGLE_BEVEL_BROAD_ROOT
-
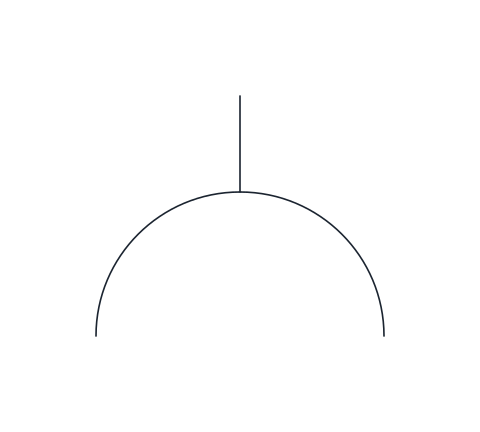
U形開先の突合せ溶接
縦線の先に半円のカップが付いた形。両側の開先の底が丸い突合せ溶接です。厚い部材ではV形より溶着金属が少なくてすみます。
IND_WELDING_SYMBOLS_SINGLE_U_BUTT
-
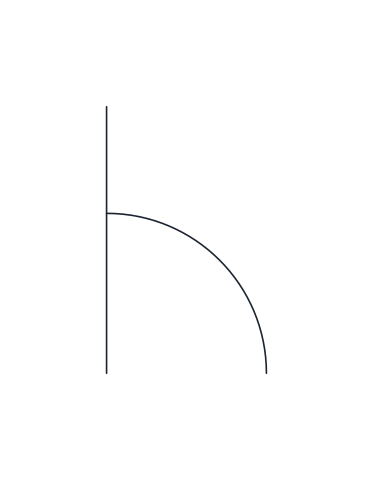
J形開先の突合せ溶接
垂直線に1/4円弧が付いた形。片方の部材だけをJ形に加工し、もう片方は切りっぱなしにする継手です。矢は加工した部材を指します。
IND_WELDING_SYMBOLS_SINGLE_J_BUTT
-
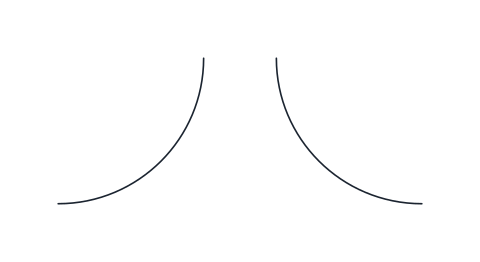
フレア形(V形)の突合せ溶接
向かい合う2本の円弧。2本の丸棒や、成形した2つの縁を並べたときにできる、曲面どうしの開先を表します。
IND_WELDING_SYMBOLS_FLARE_V
-
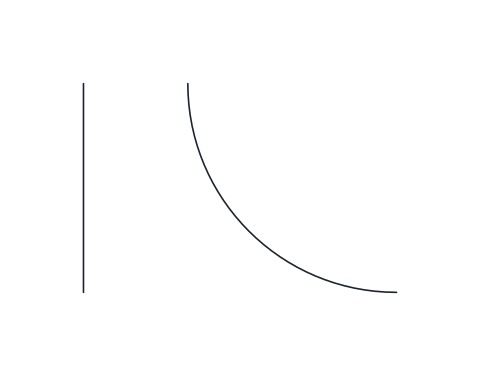
フレア形(レ形)の突合せ溶接
垂直線と円弧が1本ずつ。丸棒や管を板に突き当てる場合のような、曲面と平面の間にできる開先を表します。
IND_WELDING_SYMBOLS_FLARE_BEVEL
-
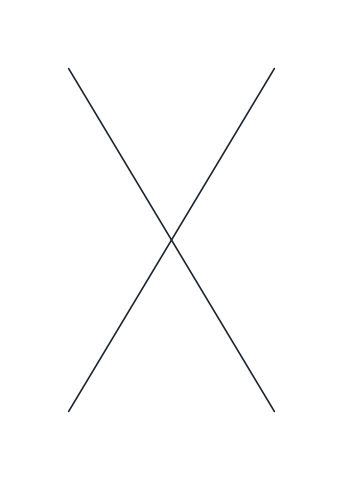
X形開先の突合せ溶接
基線をはさんで上下にVが並び、Xの形になります。両側から開先をとって両面から溶接する突合せ溶接です。両面が同じ溶接なら、破線の識別線は省きます。
IND_WELDING_SYMBOLS_DOUBLE_V_BUTT
-
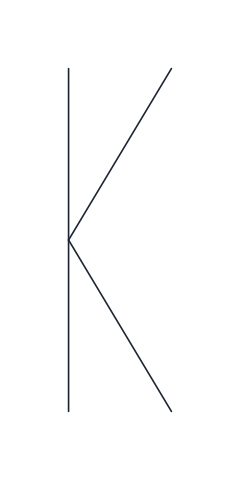
K形開先の突合せ溶接
Kの形。1つの部材を両側からレ形に加工する場合で、T継手によく使います。垂直線は基線を貫いて左側に置きます。
IND_WELDING_SYMBOLS_DOUBLE_BEVEL_BUTT
-
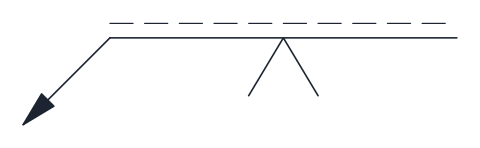
V形開先の突合せ溶接(矢の側)
矢の側にV形開先の突合せ溶接を置いたA方式の完成記号です。SIZEには溶込み深さ(s)を入力できます。空欄なら完全溶込みです。
IND_WELDING_SYMBOLS_SINGLE_V_ARROW_SIDE
-
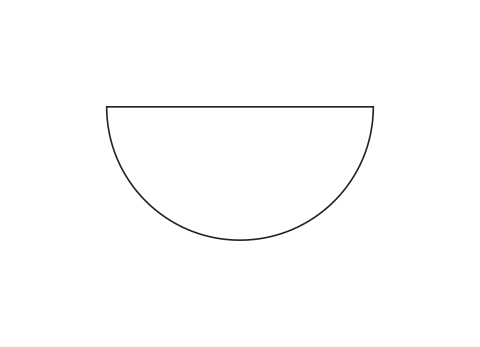
裏波溶接(バッキングラン)
平らな側を基線に載せた半円。突合せ溶接の裏側に置く溶接層を表します。主となる溶接記号とは反対側に置きます。
IND_WELDING_SYMBOLS_BACKING_RUN
-
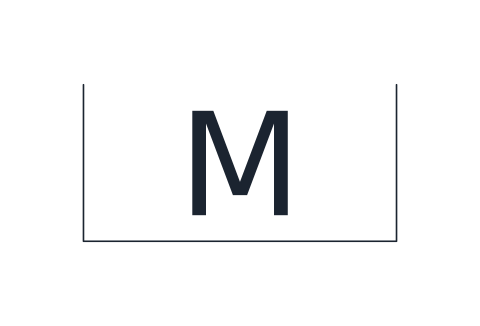
残す当て金(M)
Mの文字を入れた枠。裏側に置き、溶接後も取り外さない当て金を使うことを示します。
IND_WELDING_SYMBOLS_PERMANENT_BACKING_STRIP
-
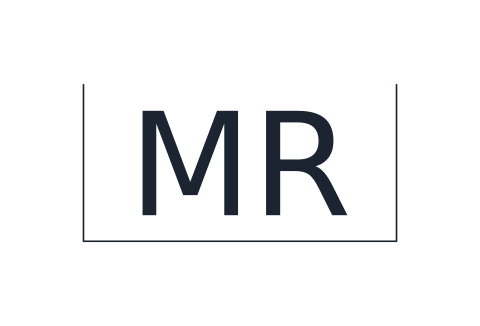
取り外す当て金(MR)
MRの文字を入れた枠。裏側に置き、溶接後に取り外す当て金を使うことを示します。
IND_WELDING_SYMBOLS_REMOVABLE_BACKING_STRIP
- 単位
- ミリメートル(INSUNITS 4)、用紙上の実寸で作図
- 形式
- DWG 2010 · DXF R2010 · PDF
- 対応ソフト
- AutoCADとAutoCAD LTの2010以降、BricsCAD、ZWCAD、DraftSight。DXFはJw_cadを含むほとんどのCADソフトで開けます。
- ビュー
- 図面
- 利用許諾
- 個人・商用の図面に無料で使えます。 利用許諾
このダウンロードには、開先溶接記号が名前付きのCADブロックで15個入っています。I形、V形、レ形、ルート面の広いV形とレ形、U形、J形、フレア形(V形とレ形)、X形、K形に加え、V形の完成記号、裏波、2種類の当て金の記号です。DWGとDXFは全溶接記号ライブラリと同じブロック名で、PDF一覧表も付きます。
開先溶接記号とISOの突合せ溶接の呼び方
ISO 2553で突合せ溶接と呼ぶものを、米国の図面では開先溶接(グルーブ溶接)と言います。記号の形は、開先の加工を断面で見た姿です。平行な2本線は、開先をとらないI形です。Vは両側の部材を削った形で、YはVの下側にまっすぐなルート面を残した形です。UとJは開先の底が丸くなります。フレア形のV形とレ形は、丸棒や管のように曲面どうしでできる開先に使います。矢、基線、尾については、溶接記号のページで説明しています。
レ形開先とJ形開先の記号:どちらの部材を加工するか
レ形、J形、フレア形のレ形は左右非対称で、加工するのは2つの部材のうち片方だけです。どちらかを示すために記号を回転させることはなく、垂直線は常に左側にあります。加工する部材を指すのは矢です。米国式では、判断に迷う継手の場合、矢の線をその部材のほうへ折り曲げて描くこともあります。
開先溶接記号の溶込み:完全溶込みと部分溶込み
ISO 2553では、突合せ溶接記号の前に寸法がなければ完全溶込みと読みます。途中までしか溶かさない場合は、左に文字sを付けて溶込み深さを書きます。ライブラリのV形の完成記号には、この値を入れるSIZE属性があり、空欄にすれば完全溶込みの指示になります。米国式の図面は略し方が違い、尾にCJPと書くと完全溶込み(complete joint penetration)、PJPは部分溶込み(partial joint penetration)で、サイズは開先記号の横に書きます。
両面開先溶接、裏波、当て金
X形(両面V形)とK形(両面レ形)は、両側から溶接します。記号は基線をまたぎ、上下が同じなので破線の識別線はいりません。裏波は、主となる記号と反対側に置く半円で、根元側に置く溶接層を表します。Mを入れた枠は残す当て金、MRは溶接後に取り外す当て金です。T継手や角継手で隅肉だけでよい場合は、隅肉溶接記号を使います。
突合せ溶接記号ブロックの挿入
片側だけの記号は高さ5 mm、両側にまたがるものは10 mmで、2.5 mmグリッドに合わせています。V形、U形、I形のような対称な形は、基線上の中心が基点です。レ形、J形、フレア形のレ形は、垂直線の足元が基点になります。
開先の形はすべて、ISO 2553:2019の基本記号の表にならって描きました。正式な表は、ISOか各国の規格団体から購入できます。



