
溶接記号一覧:CADブロック(DWG・DXF)とPDF
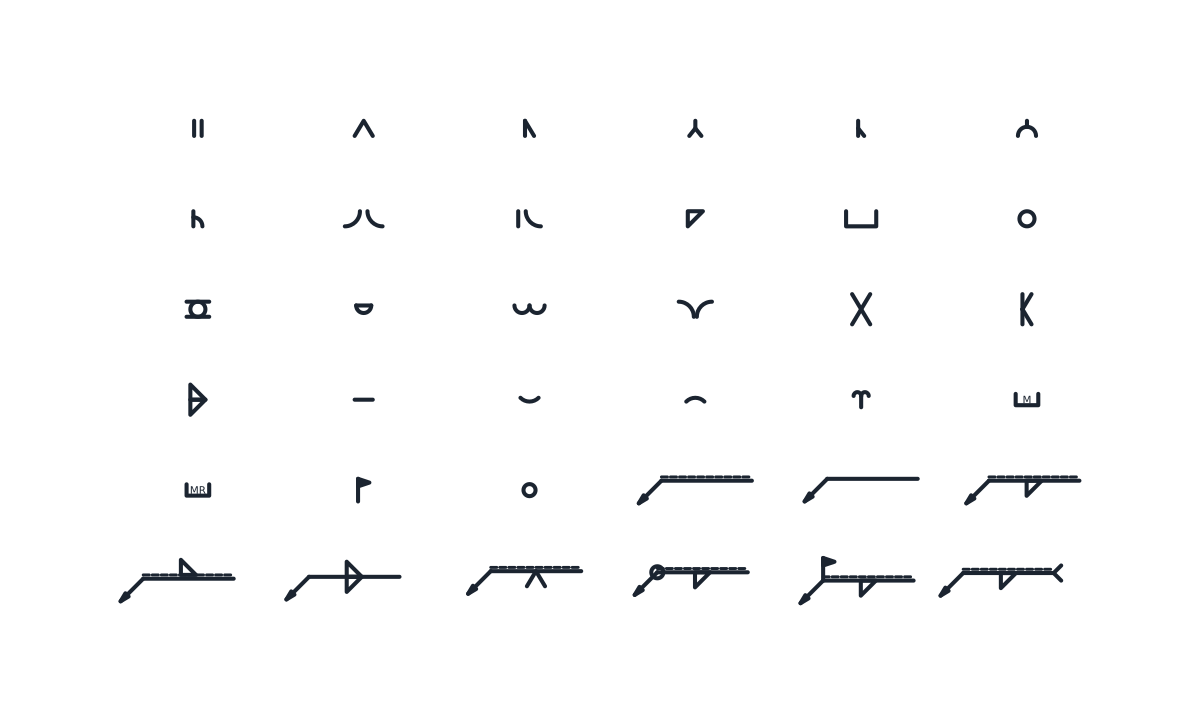
ISO 2553に沿って作図した溶接記号36個。基本記号、補助記号、A方式の完成記号を、1つずつ独立したブロックにしています。
溶接記号ライブラリ
基本記号
-
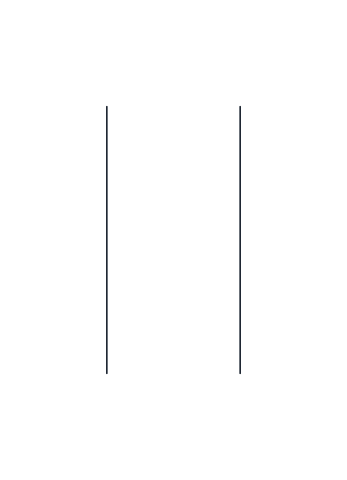
I形突合せ溶接
平行な2本の縦線。開先をとらず、切りっぱなしの端面どうしを突き合わせる溶接です。薄板で、端面を加工せずに溶かし込む場合によく使います。
IND_WELDING_SYMBOLS_SQUARE_BUTT
-
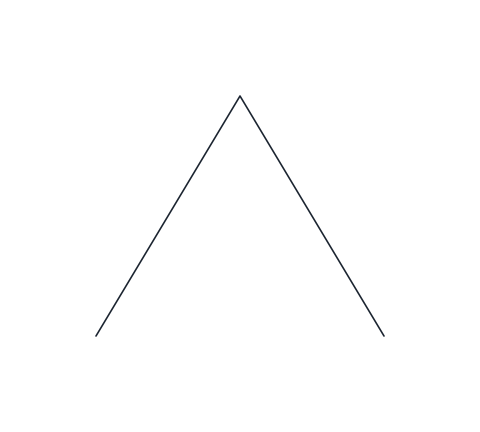
V形開先の突合せ溶接
頂点を基線に載せたV。両側の母材を斜めに削ってV形の開先にした突合せ溶接です。溶込み深さの指定がなければ、完全溶込みとして読みます。
IND_WELDING_SYMBOLS_SINGLE_V_BUTT
-
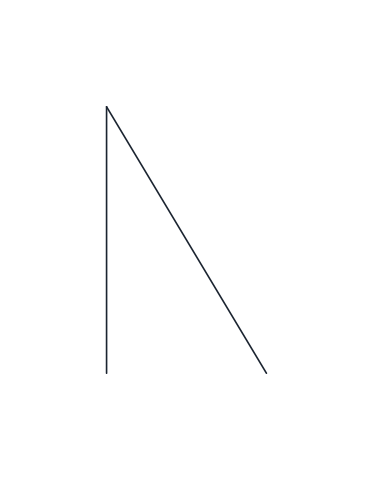
レ形開先の突合せ溶接
垂直線と斜め線が1本ずつ。突合せ継手やT継手で、片方の部材だけに開先をとる場合です。垂直線は必ず左側に置き、矢は開先をとる部材を指します。
IND_WELDING_SYMBOLS_SINGLE_BEVEL_BUTT
-
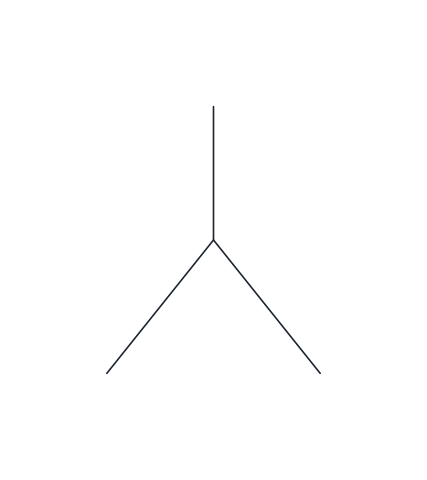
ルート面の広いV形開先の突合せ溶接
Y字形。V形開先の下側に、まっすぐなルート面を残した形です。厚板で、初層を支えるためにルート部を削らずに残すときに使います。
IND_WELDING_SYMBOLS_SINGLE_V_BROAD_ROOT
-
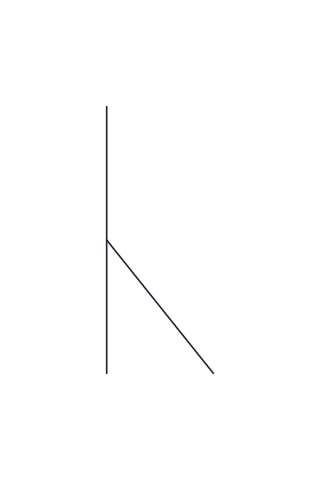
ルート面の広いレ形開先の突合せ溶接
垂直線と、途中から始まる短い斜め線。ルート面を残すレ形開先です。垂直線は左側に置きます。
IND_WELDING_SYMBOLS_SINGLE_BEVEL_BROAD_ROOT
-
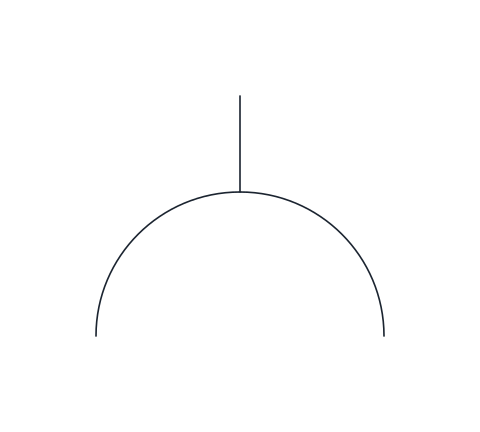
U形開先の突合せ溶接
縦線の先に半円のカップが付いた形。両側の開先の底が丸い突合せ溶接です。厚い部材ではV形より溶着金属が少なくてすみます。
IND_WELDING_SYMBOLS_SINGLE_U_BUTT
-
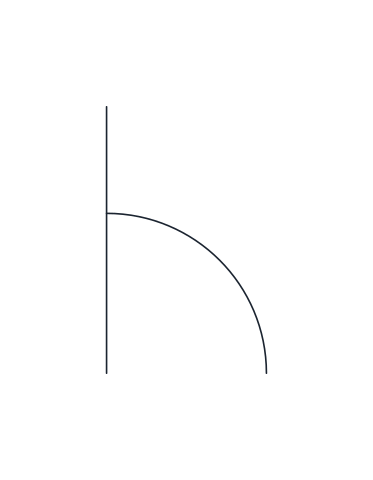
J形開先の突合せ溶接
垂直線に1/4円弧が付いた形。片方の部材だけをJ形に加工し、もう片方は切りっぱなしにする継手です。矢は加工した部材を指します。
IND_WELDING_SYMBOLS_SINGLE_J_BUTT
-
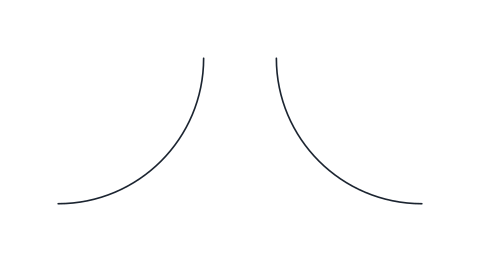
フレア形(V形)の突合せ溶接
向かい合う2本の円弧。2本の丸棒や、成形した2つの縁を並べたときにできる、曲面どうしの開先を表します。
IND_WELDING_SYMBOLS_FLARE_V
-
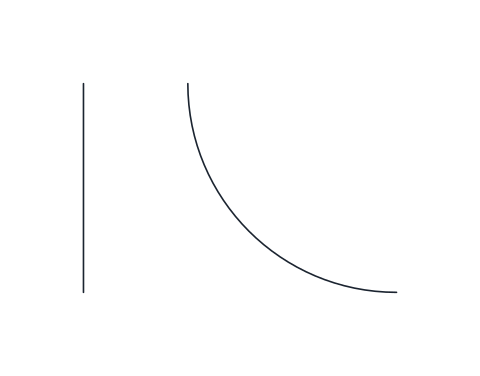
フレア形(レ形)の突合せ溶接
垂直線と円弧が1本ずつ。丸棒や管を板に突き当てる場合のような、曲面と平面の間にできる開先を表します。
IND_WELDING_SYMBOLS_FLARE_BEVEL
-
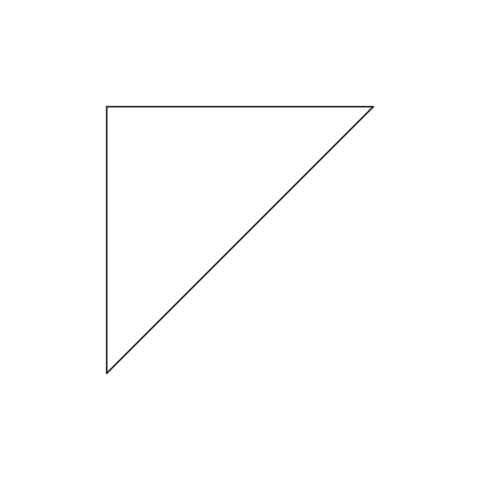
隅肉溶接
垂直の辺を左にした直角三角形。T継手、重ね継手、角継手にできる、断面がほぼ三角形の溶接です。のど厚(a)か脚長(z)を、記号の左に書きます。
IND_WELDING_SYMBOLS_FILLET
-
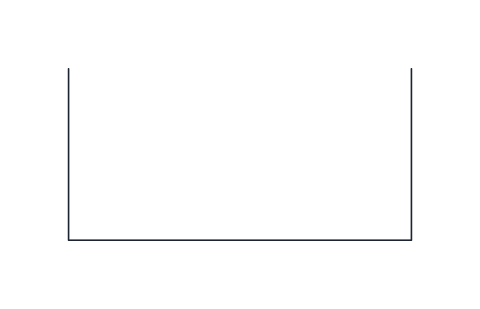
プラグ溶接・スロット溶接
開いた長方形。一方の部材にあけた丸穴や長穴を溶着金属で埋めて、下の部材と接合する溶接です。
IND_WELDING_SYMBOLS_PLUG_SLOT
-
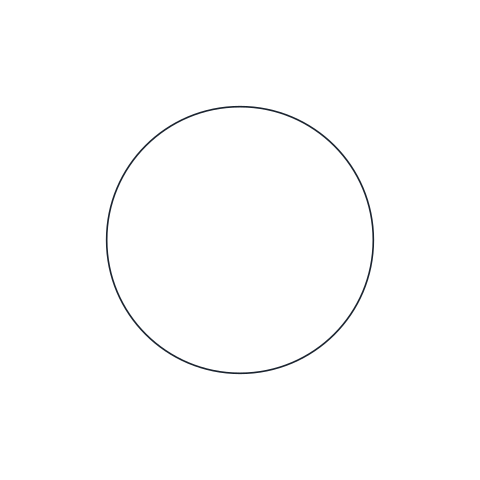
スポット溶接
円1つ。抵抗スポット溶接の記号で、ISO 2553の表記どおり基線の中心に置きます。溶融スポット溶接の場合は、矢の側か反対側に置きます。
IND_WELDING_SYMBOLS_SPOT
-
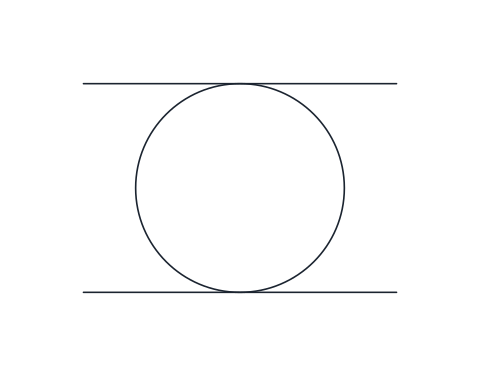
シーム溶接
円の中を2本の平行線が通る形。点を重ねて連続させた継ぎ目で、多くはローラ電極を使う抵抗溶接です。基線の中心に置きます。
IND_WELDING_SYMBOLS_SEAM
-
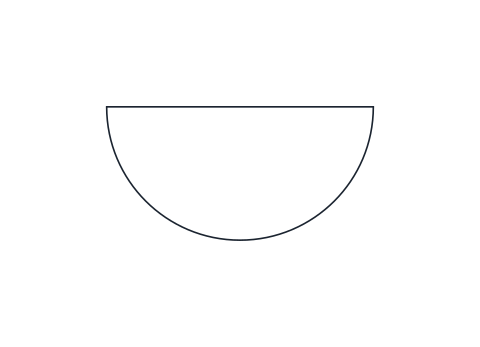
裏波溶接(バッキングラン)
平らな側を基線に載せた半円。突合せ溶接の裏側に置く溶接層を表します。主となる溶接記号とは反対側に置きます。
IND_WELDING_SYMBOLS_BACKING_RUN
-
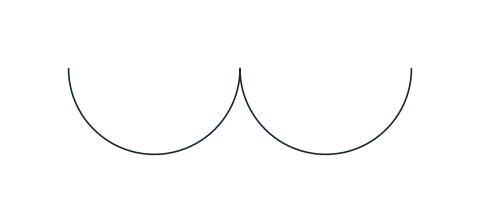
肉盛溶接
隣り合う2つの半円。継手ではなく表面に溶着金属を盛る溶接で、硬化肉盛や溶接前のバタリングなどに使います。
IND_WELDING_SYMBOLS_SURFACING
-
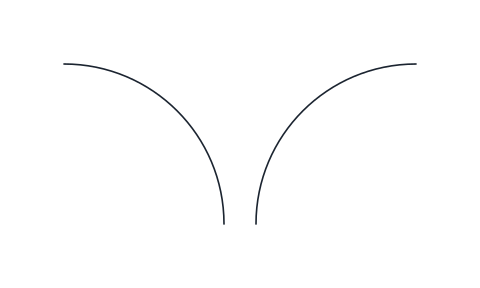
フランジ形の突合せ・角溶接
2本の曲線。縁を立ち上げてフランジにし、その部分を溶かして接合する継手です。薄板によく見られ、米国式ではエッジフランジ溶接と呼びます。
IND_WELDING_SYMBOLS_EDGE_FLANGE
-
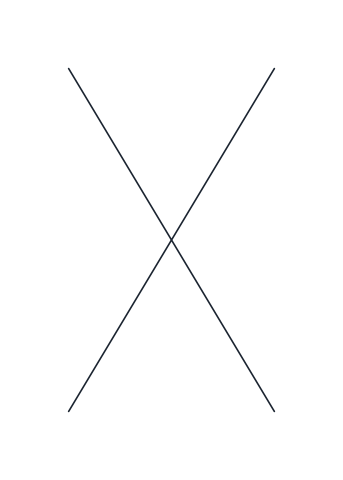
X形開先の突合せ溶接
基線をはさんで上下にVが並び、Xの形になります。両側から開先をとって両面から溶接する突合せ溶接です。両面が同じ溶接なら、破線の識別線は省きます。
IND_WELDING_SYMBOLS_DOUBLE_V_BUTT
-
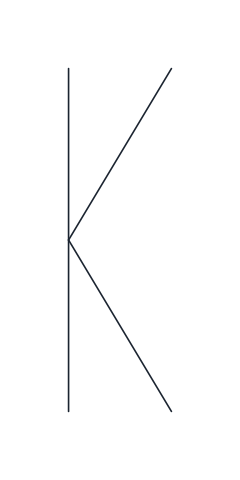
K形開先の突合せ溶接
Kの形。1つの部材を両側からレ形に加工する場合で、T継手によく使います。垂直線は基線を貫いて左側に置きます。
IND_WELDING_SYMBOLS_DOUBLE_BEVEL_BUTT
-
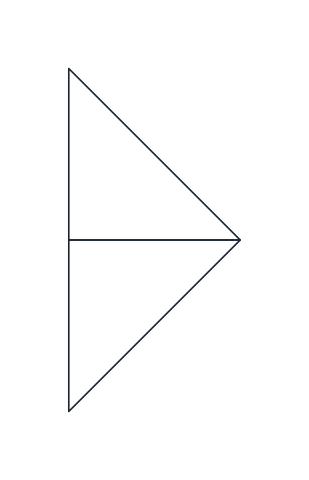
両面隅肉溶接
基線の両側に隅肉の三角形を1つずつ置いた形。T継手の両面を隅肉溶接する場合です。両面が同じ溶接なら、破線の識別線は省きます。
IND_WELDING_SYMBOLS_DOUBLE_FILLET
補助記号
-
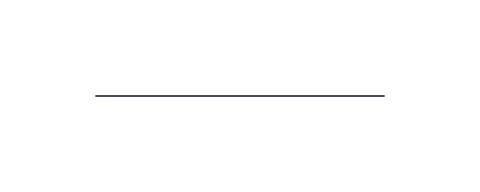
平らな仕上げ(平ら)
溶接記号に付け足す直線。溶接部の表面を平らにする指示で、多くはグラインダーや切削で面一に仕上げます。
IND_WELDING_SYMBOLS_FLUSH
-
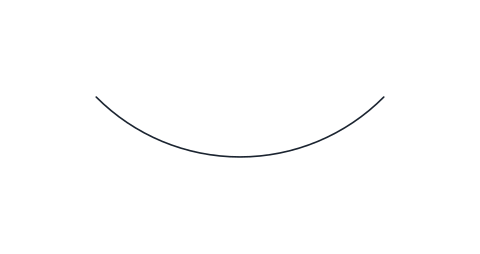
凸形の仕上げ
基線から離れる向きにふくらむ円弧。溶接記号に付け足して、ビードの表面を凸形にするよう指示します。
IND_WELDING_SYMBOLS_CONVEX
-
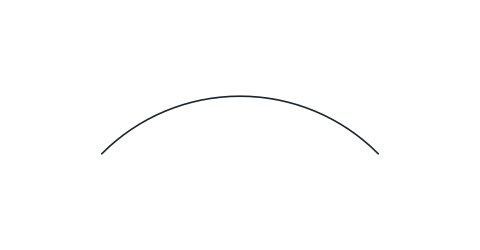
凹形の仕上げ
基線に向かってへこむ円弧。溶接記号に付け足して、ビードの表面を凹形にするよう指示します。隅肉溶接で最もよく使います。
IND_WELDING_SYMBOLS_CONCAVE
-
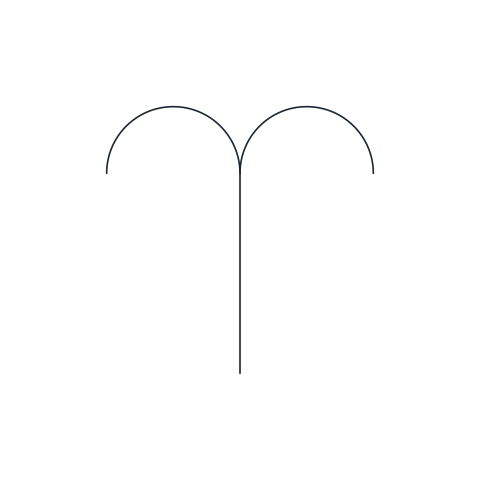
止端を滑らかに仕上げ
溶接の止端を母材になだらかにつなげる指示で、手直しが必要な場合もあります。疲労荷重を受ける継手でよく使います。
IND_WELDING_SYMBOLS_TOES_BLENDED
-
残す当て金(M)
Mの文字を入れた枠。裏側に置き、溶接後も取り外さない当て金を使うことを示します。
IND_WELDING_SYMBOLS_PERMANENT_BACKING_STRIP
-
取り外す当て金(MR)
MRの文字を入れた枠。裏側に置き、溶接後に取り外す当て金を使うことを示します。
IND_WELDING_SYMBOLS_REMOVABLE_BACKING_STRIP
-
現場溶接
矢と基線の交点に付ける旗。工場ではなく、据付けの現場で溶接することを表します。
IND_WELDING_SYMBOLS_FIELD_WELD
-
全周溶接
矢と基線の交点に付ける円。管やブラケットの周りのように、継手の全周を連続して溶接することを表します。
IND_WELDING_SYMBOLS_WELD_ALL_AROUND
矢と基線をそろえた完成した溶接記号
-
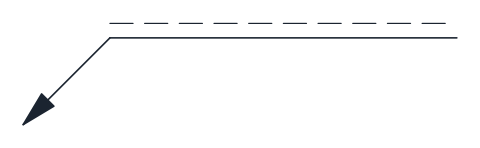
基線(A方式)
矢と、ISO 2553のA方式の二重基線です。実線が矢の側、破線の識別線が反対側を表します。ブロックの基点は矢の先端です。
IND_WELDING_SYMBOLS_REFERENCE_LINE_SYSTEM_A
-
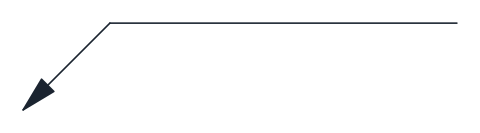
基線(B方式)
B方式の単線の基線と矢です。AWS A2.4と同じく、線の下に記号を置くと矢の側、上に置くと反対側を表します。
IND_WELDING_SYMBOLS_REFERENCE_LINE_SYSTEM_B
-
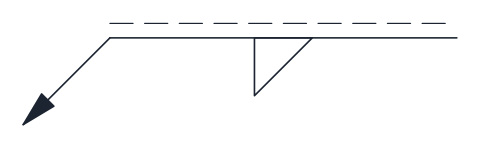
隅肉溶接(矢の側)
隅肉の三角形を実線側に置いたA方式の完成記号です。矢が触れている側を溶接します。属性SIZEとLENGTHに、溶接サイズと長さを入力します。
IND_WELDING_SYMBOLS_FILLET_ARROW_SIDE
-
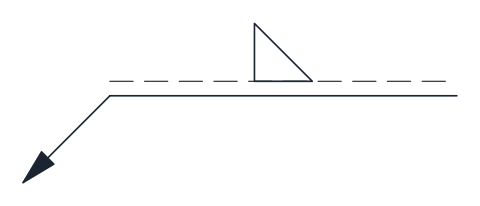
隅肉溶接(反対側)
隅肉の三角形を破線の識別線側に置いたA方式の完成記号です。矢と反対側を溶接します。
IND_WELDING_SYMBOLS_FILLET_OTHER_SIDE
-
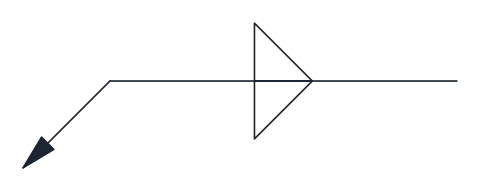
隅肉溶接(両側)
基線の両側に隅肉の三角形を置き、破線は付けない完成記号です。左右対称の溶接に使います。サイズと長さの属性は、片側ずつ別々に入力します。
IND_WELDING_SYMBOLS_FILLET_BOTH_SIDES
-
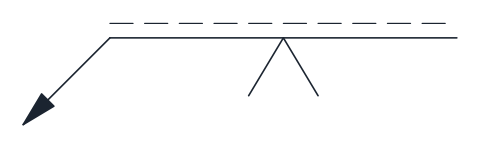
V形開先の突合せ溶接(矢の側)
矢の側にV形開先の突合せ溶接を置いたA方式の完成記号です。SIZEには溶込み深さ(s)を入力できます。空欄なら完全溶込みです。
IND_WELDING_SYMBOLS_SINGLE_V_ARROW_SIDE
-
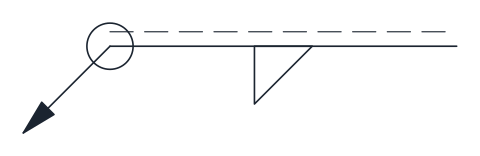
全周隅肉溶接
接合部に全周の円を付けた、矢の側の隅肉溶接です。部品の外周すべてを隅肉溶接する場合に使います。
IND_WELDING_SYMBOLS_FILLET_ALL_AROUND
-
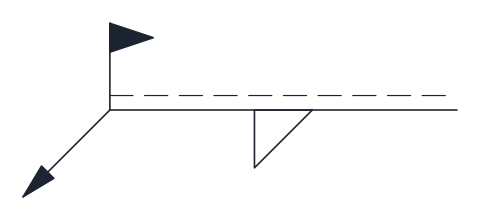
現場隅肉溶接
接合部に現場溶接の旗を付けた、矢の側の隅肉溶接です。工場ではなく、据付け中に隅肉溶接する場合に使います。
IND_WELDING_SYMBOLS_FILLET_FIELD_WELD
-
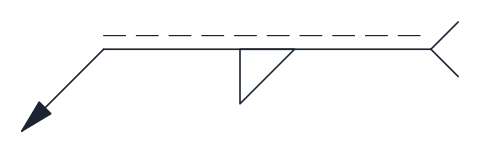
尾を付けた溶接記号(溶接方法付き)
基線の端に尾を付けた、矢の側の隅肉溶接です。属性PROCESSにISO 4063の溶接方法の番号を入力します。尾には、ほかの補足事項も書けます。
IND_WELDING_SYMBOLS_TAIL_WITH_PROCESS
- 単位
- ミリメートル(INSUNITS 4)、用紙上の実寸で作図
- 形式
- DWG 2010 · DXF R2010 · PDF
- 対応ソフト
- AutoCADとAutoCAD LTの2010以降、BricsCAD、ZWCAD、DraftSight。DXFはJw_cadを含むほとんどのCADソフトで開けます。
- ビュー
- 図面
- 利用許諾
- 個人・商用の図面に無料で使えます。 利用許諾
下のライブラリは、ISO 2553の溶接記号をCADブロックにしたものです。継手の形を表す基本記号、仕上げや形状を表す補助記号、矢・基線・尾をそろえた完成記号が入っています。どれもDWGとDXFの中で独立したブロックで、PDF一覧表を使えば溶接記号の一覧表をA4用紙1枚に印刷できます。
溶接記号の読み方:図面でのルール
溶接記号は、決まった部品でできた短い文のようなものです。矢は継手を指します。基線は矢の端から水平に伸び、ほかの情報をすべて載せます。基本記号は基線の上に置き、断面で見た溶接の形を示します。隅肉なら三角形、V形開先ならV、レ形開先なら斜めの線が1本入った形です。サイズは記号の左、長さは右に書きます。いちばん端の分かれた部分が尾で、溶接方法などの補足を書きます。
基線のどちら側に記号を置くかで、継手のどちら側を溶接するかが決まります。ここは読み間違いがいちばん多い点で、ISO 2553の2つの方式でも違いが出る部分です。
矢の側と反対側:ISO 2553のA方式とB方式
A方式では基線が二重で、実線と、隣に引いた破線の識別線から成ります。実線の上の記号は継手の矢の側、破線の上の記号は反対側の溶接を意味します。B方式では連続した単線の基線を使い、AWS A2.4の米国式と同じです。線の下の記号は矢の側、上の記号は反対側を表します。両面隅肉のように左右対称の溶接は基線をまたいで置くので、どちらの方式でも識別線はいりません。
ライブラリには、方式ごとの空の基線を入れてあります。自分で記号を組み立てるときに使えます。A方式で作図済みの完成記号も入っています。
隅肉溶接記号と開先溶接記号
隅肉溶接記号は、継手の向きに関係なく、垂直の辺を左にした直角三角形です。ISOの表記では、前に置くサイズに文字を付けます。aはのど厚、zは脚長で、a5とz7は別の溶接を表します。米国式の図面では、文字を付けずに脚長だけを書きます。図面がどちらの記法かを確認する理由の一つです。
突合せ溶接は、米国で開先溶接(グルーブ溶接)とも呼びます。開先の形ごとに記号があり、I形、V形、レ形、ルート面の広いV形とレ形、U形、J形です。X形やK形のように両側から加工して両面を溶接するものは、基線の両側に描きます。
補助記号と尾:全周溶接・現場溶接を含む
補助記号は基本記号に付け足します。記号の上の直線は平らな仕上げ、円弧は凸形か凹形のビードの指示です。矢と基線の交点の小さな円は、部品の全周溶接を意味します。同じ位置の旗は、工場でなく現場で行う溶接です。当て金には、残す場合と取り外す場合の記号があります。
尾にはISO 4063の溶接方法の番号を書きます。たとえば111は被覆アーク溶接、135はソリッドワイヤを使うMAG溶接、141はTIG溶接です。溶接施工要領書(WPS)を参照させることもできます。
AutoCADで溶接記号を使うには
記号はすべて用紙上の実寸で、2.5 mmグリッドに合わせて作図しています。片側だけの記号は高さ5 mm、基線をまたぐ記号は10 mmです。基本記号はA方式の矢の側の位置にあたる基線の下側にぶら下がり、基点は中心です。非対称な記号の基点は、垂直線の足元にあります。完成記号は、矢の先端を基点として配置します。DesignCenter(ADCENTER)から挿入するか、よく使うブロックを自分のテンプレートにコピーしてください。完成記号には属性SIZEとLENGTHがあり、挿入時にAutoCADが入力を求めます。図面を1:1以外の尺度で出力するなら、尺度の逆数でブロックを拡大縮小すると、文字と同じ大きさで印刷されます。
形はISO 2553:2019に沿っています。日本ではJIS Z 3021がISO 2553を基にした溶接記号の規格ですが、版や細部が異なる場合があります。規格書はISOとJSAが販売しているため、ここには転載していません。契約や発注者の標準で版が指定されているときは、図面を出す前に記号を確認してください。
溶接の種類別の溶接記号ライブラリ
- 隅肉溶接記号:aとzのサイズ付きCADブロック:単純な三角形から、サイズと長さの属性付き完成記号まで、ISO 2553の隅肉溶接ブロック10個です。
- 開先溶接記号:突合せ溶接のCADブロック:開先溶接と突合せ溶接の記号15個を、開先の向きと溶込みの解説付きで収録しています。
- スポット溶接記号とシーム溶接のCADブロック:スポット、シーム、プラグ、肉盛、フランジ形の記号を、ISO 2553の2種類の基線つきで収録しています。
- 全周溶接記号と現場溶接のCADブロック:全周の円、現場溶接の旗、尾を、どの溶接記号にも付けられるCADブロックにしました。



